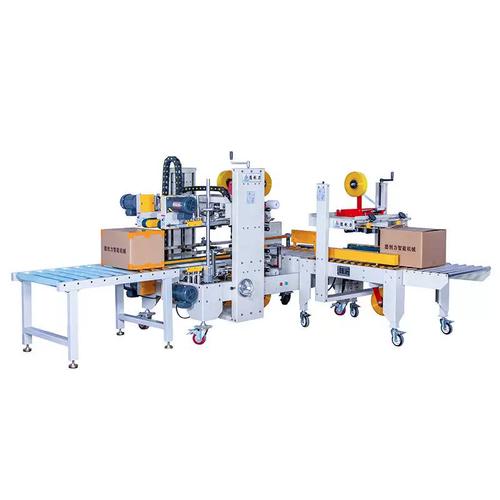
封箱机与打包机 食品包装设备的效率革命与品质守护
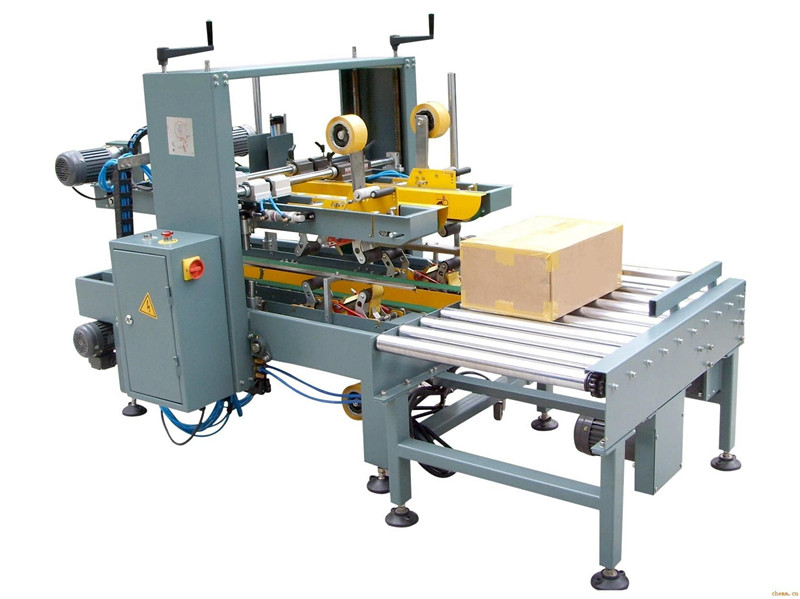
在食品工业高速发展的今天,包装环节不仅是产品的外衣,更是保障食品安全、延长保质期、提升物流效率的关键。封箱机与打包机作为食品包装后段工序的核心设备,正从简单的“封口”工具演变为集自动化、智能化、柔性化于一体的系统解决方案。它们默默无闻,却决定了食品从生产线到消费者手中的安全与完整。
一、功能定位:食品包装的“最后一公里”守护者
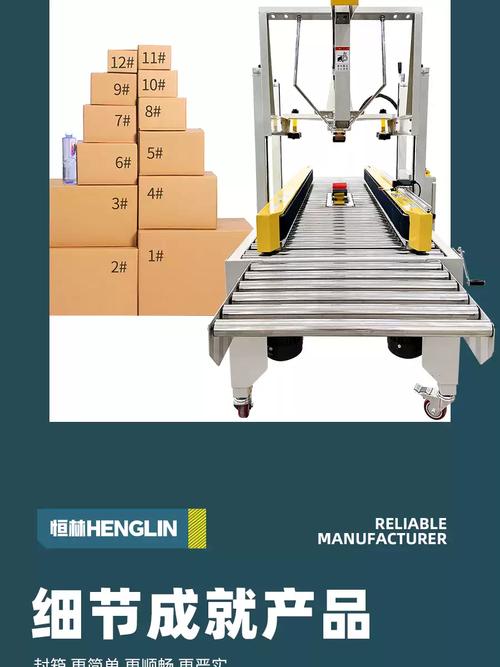
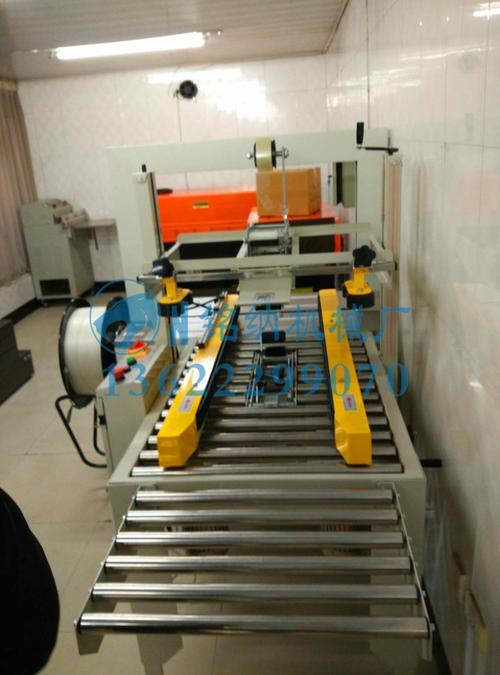
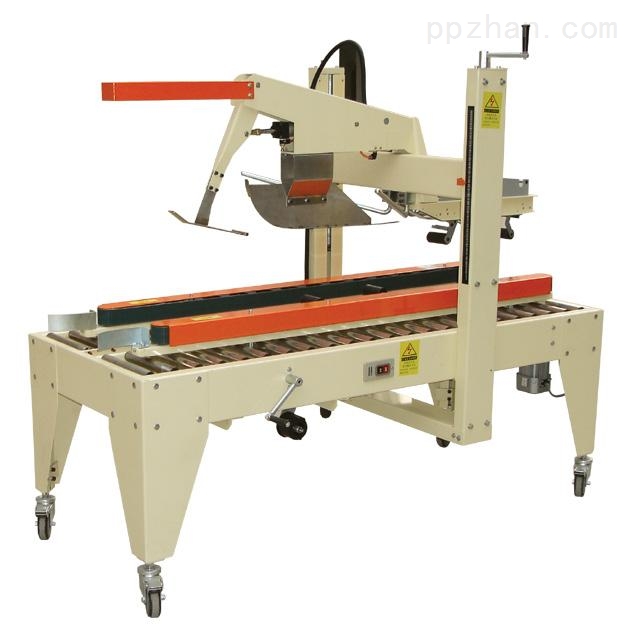
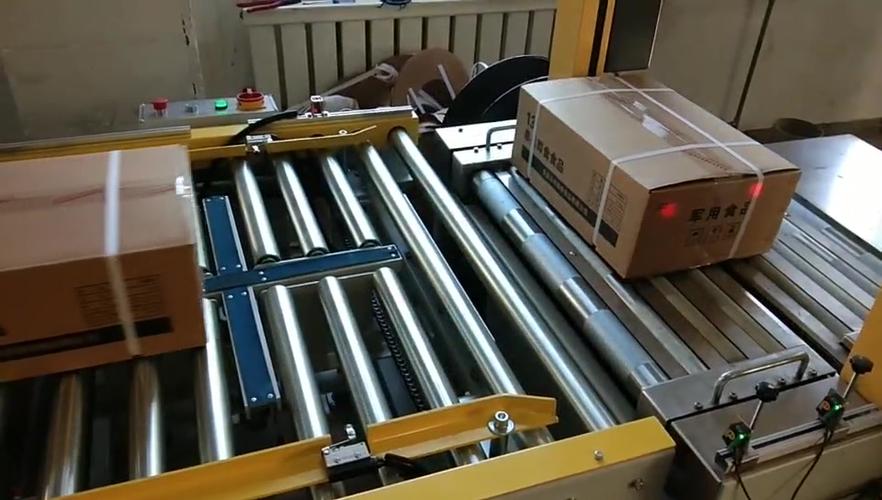
封箱机的主要任务是对装满食品的纸箱进行折盖、喷胶或胶带封合,确保箱体牢固密封。在食品行业,它必须应对潮湿、低温、粉尘等复杂环境,例如冷冻食品车间的高湿度或面粉车间的粉尘,因此对设备的防腐、防尘和易清洁性要求极高。
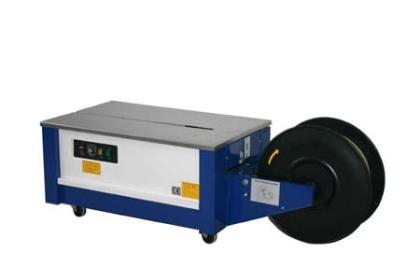
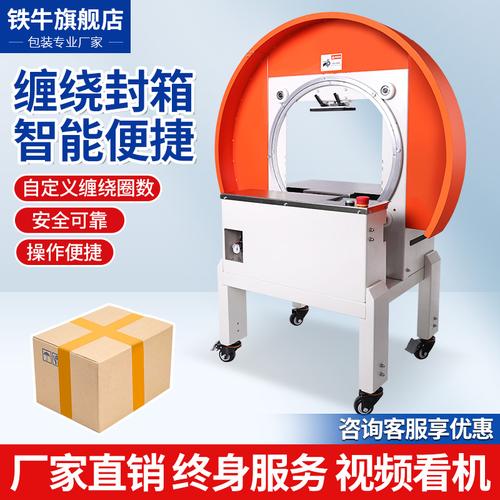
打包机则侧重于用PP带、PET带或尼龙绳对纸箱进行捆扎,增强整垛或单箱的抗压强度,防止运输中散落。例如,瓶装饮料的整箱打包、膨化食品箱的井字捆扎,都依赖打包机的稳定输出。两者常组成联动线:纸箱经封箱机密封后,立即进入打包机捆扎,形成“封+捆”双重保障。
二、技术趋势:自动化、智能化与柔性化
1. 自动化集成:现代封箱机标配自动折盖、自动调整宽度高度功能,可与开箱机、装箱机器人、码垛机无缝对接。打包机则发展出侧打、顶打、穿剑式等多种机型,适应不同栈板尺寸。食品企业通过PLC集中控制,实现“无人化”后道包装。
2. 智能检测:视觉系统被用于检测胶带粘贴位置、捆扎带是否断裂;力传感器实时监控封箱压力,避免压溃纸箱或封合不严。数据上传至MES系统,实现质量追溯。
3. 柔性化生产:针对食品多品种、小批量的趋势,快换式封箱机可在1分钟内切换规格;打包机采用伺服控制,轻松调整捆扎道数和张力,满足从月饼盒到食用油箱的多样需求。
4. 卫生设计:食品级不锈钢机身、开放式的结构、无死角设计,便于冲洗消毒,符合HACCP和FDA规范。部分设备还集成除静电、除尘装置,防止粉尘污染胶带。
三、选型要点:匹配食品包装的“刚需”
- 材质与防护:潮湿环境选不锈钢且IP54以上防护;粉尘环境需防爆电机和密封电柜。
- 速度匹配:封箱速度需与前端灌装、装箱线同步,通常12-20箱/分钟为经济区间;打包机则需考虑每箱道数(如2道或4道)。
- 耗材成本:水性胶、热熔胶、免水胶带各有优劣;PET带强度高但成本略升,需综合计算。
- 兼容性:未来可能换产,宜选可调范围大的机型,或预留机器人接口。
四、常见问题与维护
- 封箱不牢:多因胶带质量差、压轮压力不均或温度过低导致粘性下降。需定期清洁压轮、预热胶带。
- 打包带卡带:检查带道是否有异物、张力是否过大、带轮是否磨损。每日清洁送带轮是避免故障的关键。
- 切刀寿命:封箱机切刀和打包机熔接刀属易损件,建议按产量每3-6个月更换。
- 安全操作:务必安装防护门和急停按钮,严禁手入运行区域。食品厂需制定LOTO(上锁挂牌)程序。
五、未来展望:绿色与智能双轮驱动
随着环保法规趋严,免胶带封箱(如拉链式纸箱)、可降解打包带将倒逼设备革新。AI预测性维护将根据电流、振动数据提前预警故障,减少停机。封箱机与打包机将不再孤立,而是成为数字工厂中可对话的智能节点。对食品企业而言,投资高效可靠的封箱打包设备,不仅是产能的扩张,更是品牌信誉的加固。毕竟,消费者手中那个完好无损的纸箱,正是对品质最直接的信任。
如若转载,请注明出处:http://www.xx3600.com/product/47.html
更新时间:2026-09-19 21:09:41